Дорновое гнутье — основной промышленный способ получения холодногнутых отводов с точной геометрией. Дорн (оправка) вводится внутрь трубы и не дает сечению овализоваться, а снаружи форму задает гибочный шаблон. Разберем технологию по этапам — от подготовки трубы до контроля готового отвода.
Дорновое гнутье — это холодная гибка трубы на трубогибе, при которой внутрь трубы вводится дорн (оправка), а снаружи труба облегает гибочный шаблон (сектор). Дорн поддерживает стенку изнутри, предотвращая:
· овализацию сечения;
· образование гофр на внутренней стороне гиба;
· чрезмерное утонение стенки на внешней стороне.
Применяется для труб малых и средних диаметров, где важна точность геометрии и чистота поверхности.
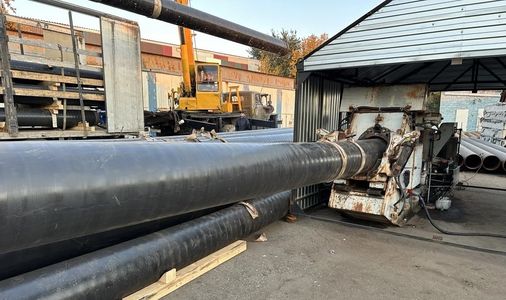
Основные типы:
· с механическим приводом — для малых диаметров;
· с гидравлическим приводом — для средних и крупных;
· с ЧПУ — для серийного производства и сложных траекторий.
Ключевые узлы трубогиба:
· гибочный шаблон (сектор) — задает радиус гиба;
· зажимная скоба — фиксирует трубу на шаблоне;
· каретка подачи — продвигает трубу;
· дорн — вводится внутрь трубы;
· люнет (при необходимости) — поддерживает трубу снаружи.
Дорн — критический элемент оснастки. Типы:
|
Тип дорна |
Применение |
|
Жесткий (цилиндрический) |
Толстостенные трубы, большие радиусы |
|
Шариковый (шарнирный) |
Средние радиусы, тонкостенные трубы |
|
Гибкий (проволочный, тросовый) |
Малые радиусы, тонкостенные трубы |
|
Со сферической головкой |
Универсальный, для большинства задач |
Правило: чем меньше радиус гиба и тоньше стенка, тем сложнее должен быть дорн — от жесткого к гибкому.
Радиус шаблона определяет радиус отвода. Для стандартных отводов:
· 1.5D — короткий радиус;
· 2D–3D — средний радиус;
· 5D и более — длинный радиус.
1. Выбор трубы — бесшовная или с продольным швом. Поперечные швы в зоне гиба не допускаются.
2. Разметка — отмечают зону гиба, середину, длину прямых участков.
3. Контроль геометрии — проверяют диаметр, толщину стенки, овальность исходной трубы.
4. Подготовка концов — при необходимости снимают фаску, удаляют заусенцы.
5. Смазка — внутренняя поверхность трубы и дорн смазываются для снижения трения.
Трубу укладывают в трубогиб, заводят в зажимную скобу и на гибочный шаблон. Совмещают разметку с началом гиба.
Дорн вводится внутрь трубы на расчетную глубину. Положение дорна относительно начала гиба — критический параметр:
· слишком рано — дорн упирается, гибка не идет;
· слишком поздно — сечение овализуется, появляются гофры.
Оптимальное положение дорна обычно определяется экспериментально или по таблицам производителя оснастки.
Зажимная скоба фиксирует трубу на шаблоне. Проверяют:
· плотность прилегания;
· отсутствие перекосов;
· надежность фиксации.
Гибочный шаблон поворачивается, увлекая трубу за собой. Дорн остается внутри, поддерживая стенку. Труба протягивается через зону гиба.
Параметры процесса:
· скорость гибки — ограничена, чтобы избежать наклепа и трещин;
· усилие — контролируется, чтобы не было утонения сверх нормы;
· угол — задается на 2–5° больше требуемого из-за пружинения.
После гибки дорн извлекают. Для гибких дорнов — протягивают обратно, для жестких — вынимают через конец трубы.
Готовый отвод проверяют:
· угол гиба;
· радиус;
· овальность;
· утонение стенки;
· отсутствие гофр и трещин.
При необходимости — обрезают концы, снимают фаску, маркируют.
При холодной гибке металл упруго отпружинивает — после снятия усилия угол уменьшается. Величина пружинения зависит от:
· материала;
· толщины стенки;
· радиуса гиба;
· диаметра трубы.
Компенсация: угол гибки задают на 2–5° больше требуемого. Точная величина подбирается экспериментально для каждой партии металла.
|
Параметр |
Допуск |
|
Овальность |
Не более 8–10% (часто жестче — до 5%) |
|
Утонение стенки |
Не менее 85% от номинала |
|
Гофры |
Не допускаются или строго ограничены |
|
Угол гиба |
В пределах допуска чертежа |
|
Радиус |
В пределах допуска чертежа |
Дополнительно:
· визуальный контроль поверхности;
· при необходимости — неразрушающий контроль.
|
Дефект |
Причина |
Решение |
|
Овализация |
Неверное положение дорна, износ дорна |
Корректировка положения, замена дорна |
|
Гофры |
Дорн слишком поздно, слабый дорн |
Раньше ввести дорн, сменить тип дорна |
|
Трещины |
Низкая пластичность, большой угол за проход |
Промежуточный отжиг, гибка в несколько проходов |
|
Утонение сверх нормы |
Большой радиус растяжения, избыточное усилие |
Уменьшить радиус, снизить усилие |
|
Пружинение сверх допуска |
Не учтена упругая отдача |
Компенсация угла, калибровка |
|
Здиры и задиры |
Плохая смазка, износ оснастки |
Смазка, замена оснастки |
· Высокая точность — стабильная геометрия, минимальная овальность.
· Нет нагрева — структура металла не меняется.
· Чистота — нет окалины и продуктов горения.
· Серийность — высокая производительность при повторяемых операциях.
· Малые радиусы — до 1.5D и меньше при специальных дорнах.
· Отсутствие швов в зоне гиба.
· Ограничение по диаметру и толщине — крупные толстостенные трубы не согнуть.
· Износ оснастки — дорны и шаблоны требуют обслуживания.
· Пружинение — требует компенсации.
· Остаточные напряжения — для ответственных трубопроводов может потребоваться термообработка.
· Настройка — положение дорна критично, требует опыта.
Дорновое холодное гнутье — технология для точных отводов малых и средних диаметров без нагрева. Ключевые точки контроля:
· правильный подбор дорна;
· точное положение дорна относительно начала гиба;
· компенсация пружинения (2–5°);
· контроль овальности и утонения.
Запустили отдельное направление по изготовлению отводов ГО и ОГ по ГОСТ и ТЗ заказчика. Подбираем геометрию, металл и сроки под проект.