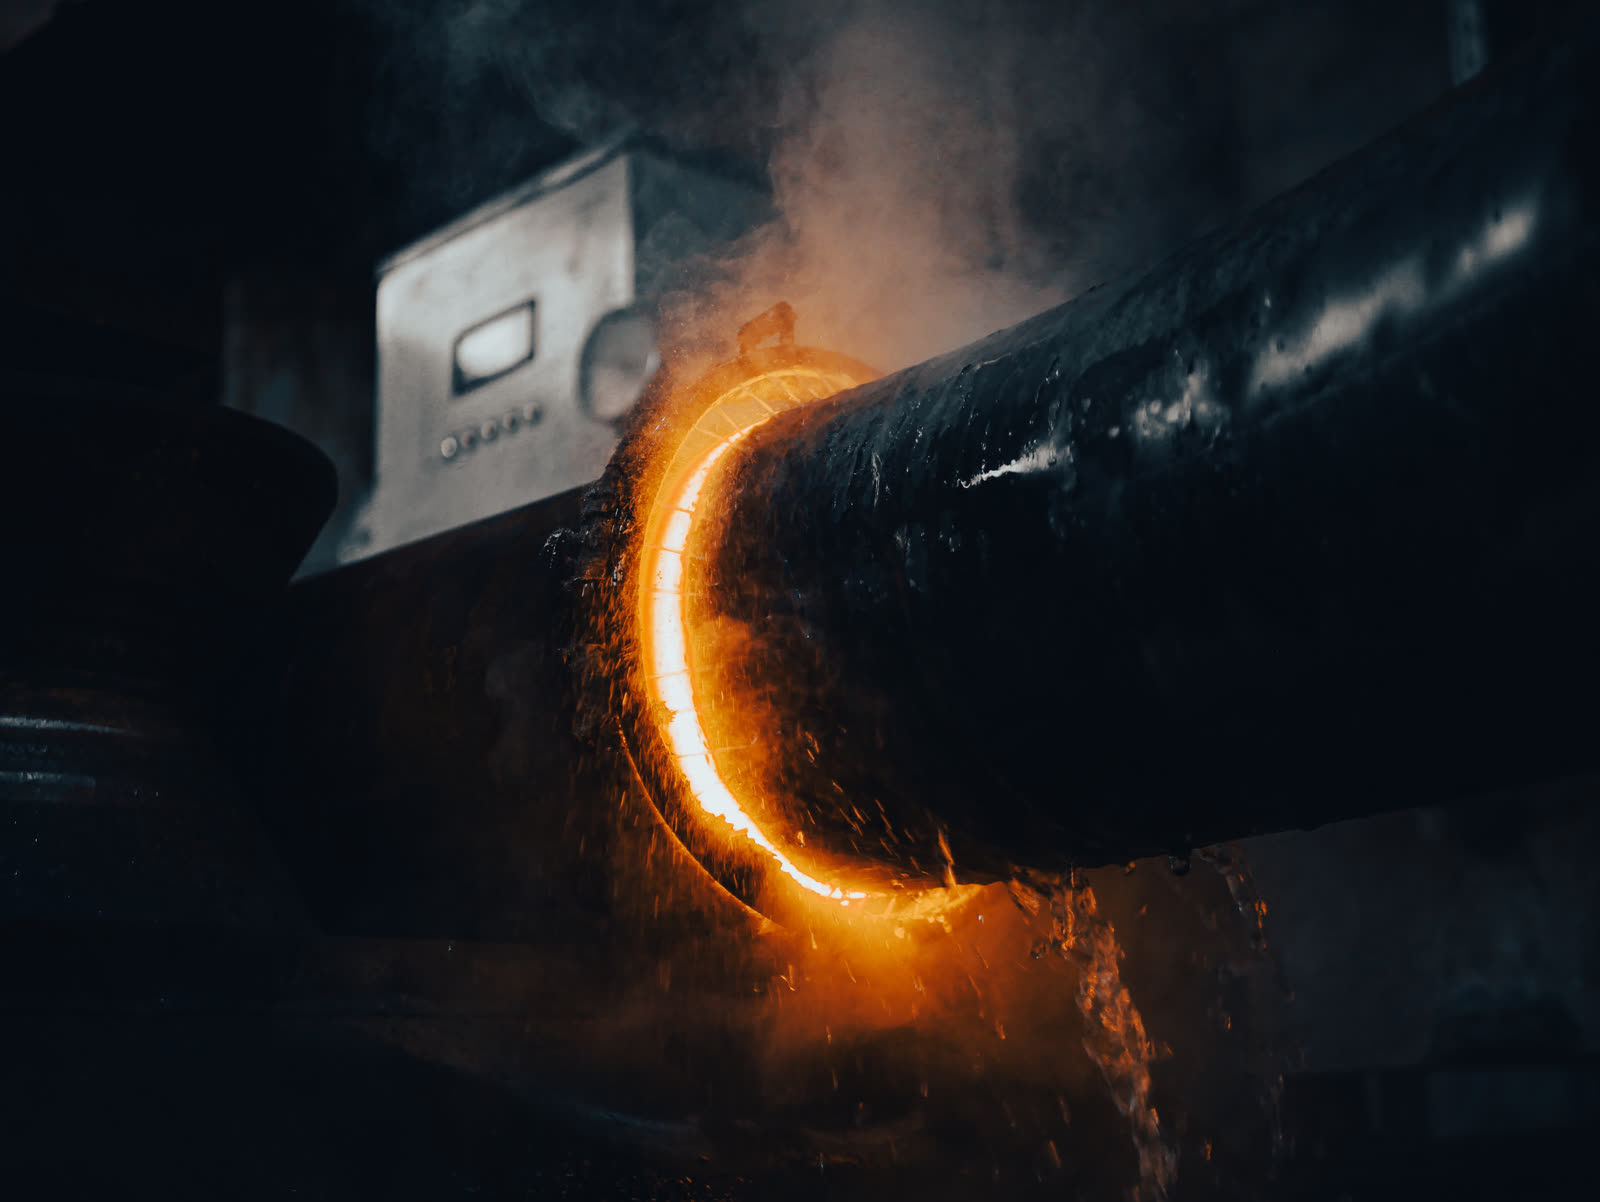
Горячее гнутье — это не просто «нагрев и согнул». Это управляемая деформация металла, где каждая десятая доля миллиметра утонения стенки и каждый градус угла имеют значение. Именно поэтому завод СТАН-2000 выделил изготовление отводов холодного гнутья (ГО) и горячегнутых отводов (ОГ) в отдельное направление — с собственной технологической цепочкой, контролем и подходом «под проект», а не «примерно из каталога».
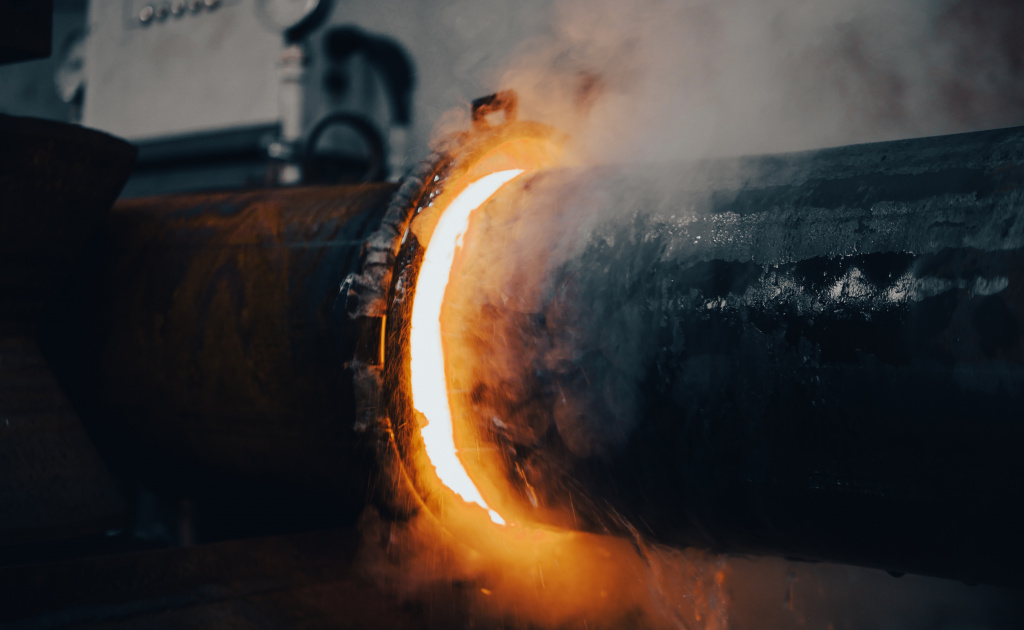
Отводы ГО (отводы холодногнутые) и ОГ (горячего гнутья) — это элементы трубопроводов, полученные путем нагрева участка трубы до пластичного состояния и придания ему заданной геометрии. В отличие от сварных или штампосварных отводов, здесь нет поперечных швов в зоне гиба — металл работает как единое целое.
Такой подход критичен для трубопроводов, где важны:
- герметичность и отсутствие слабых зон;
- предсказуемая прочность при циклических нагрузках;
- соответствие жестким нормам по овальности и утонению стенки.
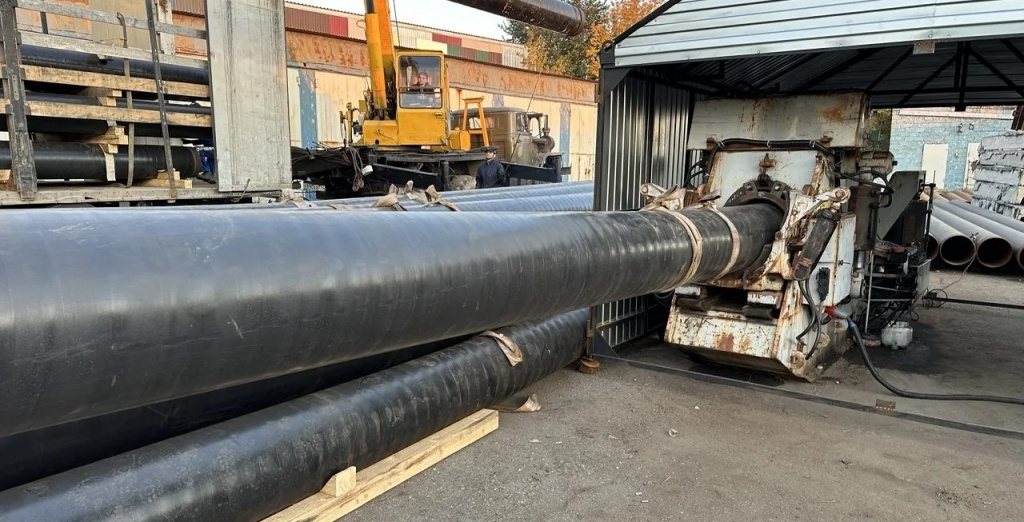
Рынок отводов часто работает по принципу «есть на складе — берем, нет — ищем похожее». Но реальный проект почти никогда не состоит из типовых решений. Линия имеет свои углы, свои радиусы, свой металл, свои условия эксплуатации. Подгонять проект под каталог — значит закладывать лишние сварные швы, переходы и риски.
Отдельное направление на СТАН-2000 решает эту проблему иначе:
Производство отводов ГО и ОГ под проект, а не «примерно из каталога».
Завод изготавливает отводы ГО и ОГ в диапазоне от 1DN до 5DN. Это закрывает как компактные обвязки, так и крупные технологические линии.
По углам:
- 45°;
- 90°;
- нестандартные углы — под конкретную геометрию трассы.
Именно нестандартные углы чаще всего и становятся причиной, по которой проект «не влезает» в каталог. Здесь их можно не подгонять, а изготовить.
Процесс на СТАН-2000 выстроен как последовательность согласованных этапов:
1. Подбираем геометрию — радиус, угол, длину прямых участков, привязку к линии.
2. Согласуем металл — марку стали, толщину стенки, требования по механике и среде.
3. Изготавливаем партию — с нагревом, гибкой и фиксацией формы.
4. Контролируем по ГОСТ — овальность, утонение, гофры, геометрия.
На входе — ТЗ, чертежи и условия линии. На выходе — отводы, которые встают в проект без «доработки на монтаже».
Горячее гнутье не прощает приблизительности. Поэтому контроль ведется по действующим нормативам:
- овальность — в пределах допустимого;
- утонение стенки — не ниже нормы;
- гофры — в пределах, регламентированных для конкретного диаметра;
- геометрия — угол, радиус, плоскость гиба.
Контроль ГОСТ — это способ гарантировать, что отвод прослужит весь срок эксплуатации, а не только пройдет входной осмотр.
Ключевое отличие отдельного направления — собственное изготовление. Это значит:
- сроки не зависят от сторонних подрядчиков;
- можно согласовать нестандарт без долгих переговоров с посредниками;
- партия изготавливается под конкретный проект, а не «выбирается из остатков».
И главное — поставки в срок. Потому что отвод, который пришел позже монтажного окна, уже не отвод, а проблема.
Запустили отдельное направление по изготовлению отводов ГО и ОГ по ГОСТ и ТЗ заказчика. Подбираем геометрию, металл и сроки под проект.