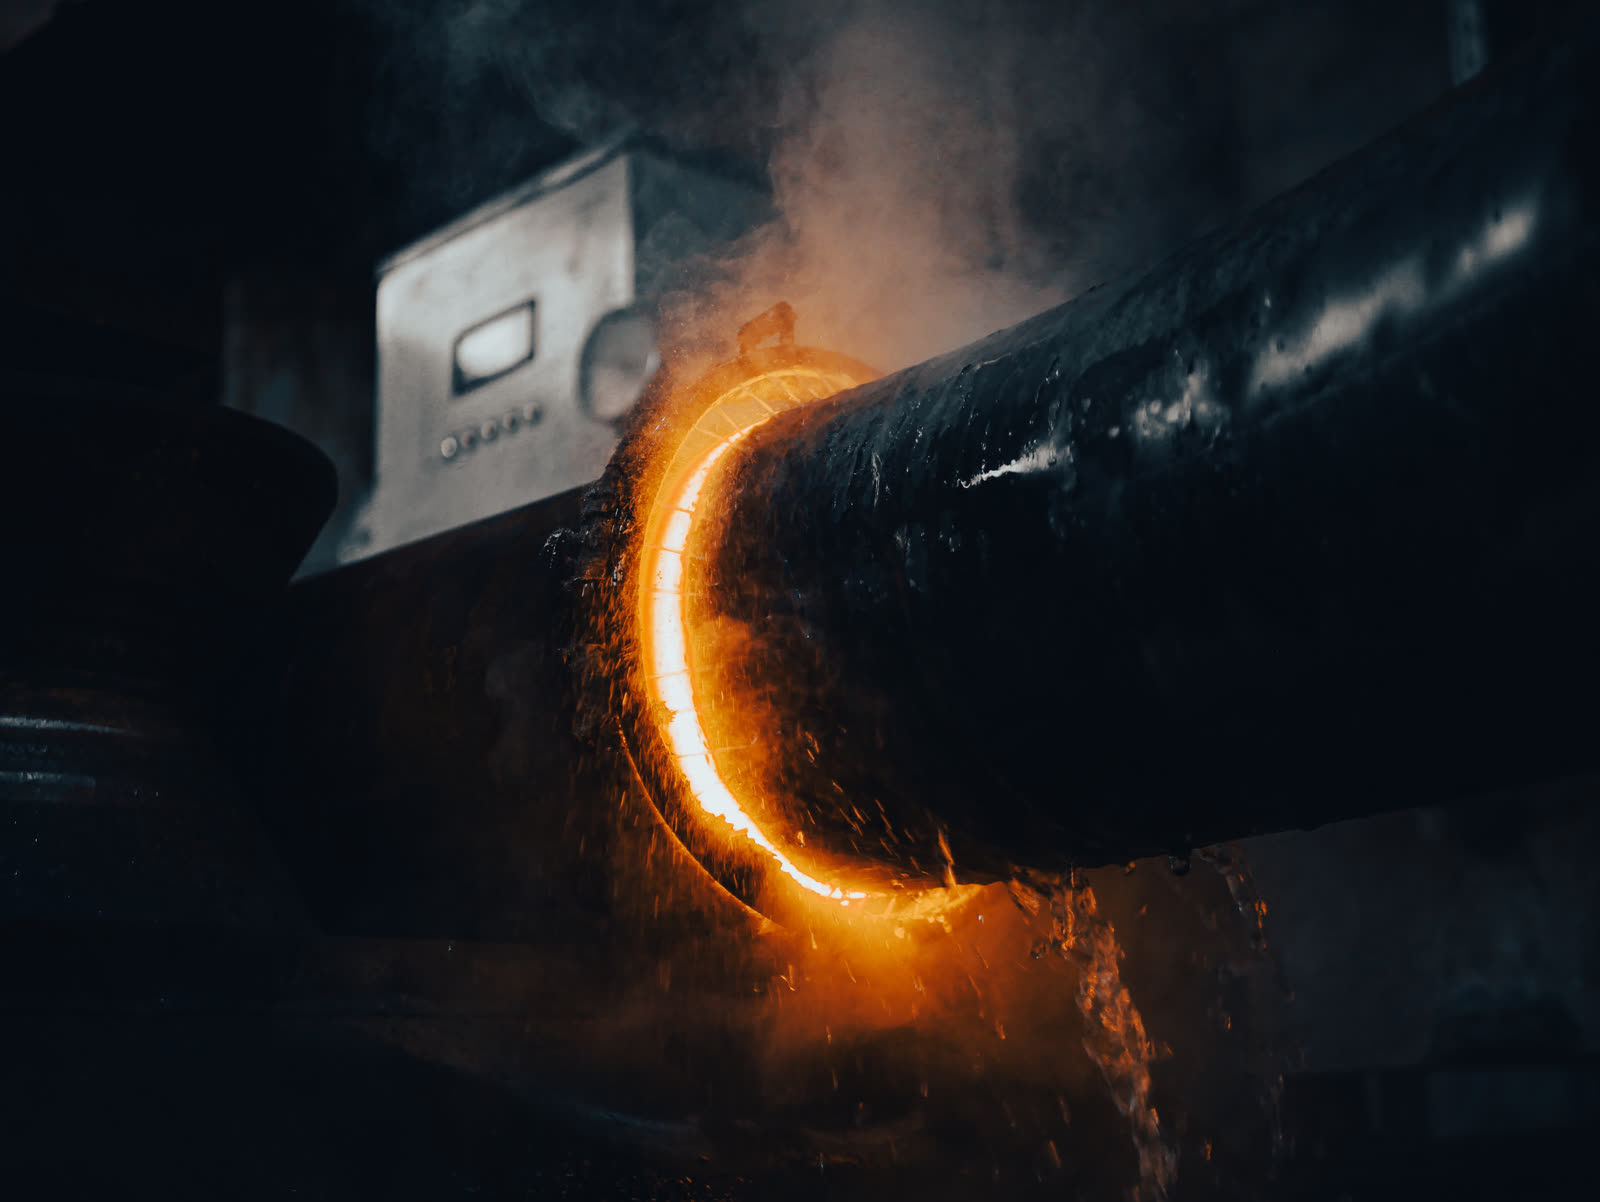
Горячее гнутье труб — это контролируемая деформация металла с нагревом до пластичного состояния. Ниже систематизированы ключевые параметры, технологические режимы и допуски из нормативных документов и технических руководств.
Температура — критический фактор: при недостаточном нагреве металл не обладает достаточной пластичностью, при перегреве — деградирует структура.
|
Материал |
Рабочий диапазон нагрева |
Критические ограничения |
|---|---|---|
|
Углеродистая сталь |
950–1000 °C (вишнево-красное свечение) |
Не ниже 700 °C — металл становится хрупким. Выше 1000 °C — риск пережога (искрение поверхности) |
|
Легированная сталь (перлитный/мартенситный класс) |
Нагрев ТВЧ с последующей термообработкой |
Не ниже 800 °C. Термообработка после гибки обязательна для восстановления свойств |
|
Нержавеющая сталь (аустенитная, 12Х18Н10Т) |
1050–1200 °C, охлаждение водой за индуктором |
Не ниже 900 °C — риск трещин из-за снижения пластичности. Гибка совмещается с аустенизацией, термообработка не требуется |
При горячем гнутье неизбежны изменения формы сечения. Нормативы ограничивают три основных параметра.
Овальность — отношение разности диаметров в одном сечении к номинальному диаметру:
· Общий допуск: не более 8–10%.
· Для судовых трубопроводов: 2–8% в зависимости от назначения.
· Для соединительных труб котлов: 8% (или 6% при s/Dn>0,08s/Dn>0,08 и R/Dn≥3,5R/Dn≥3,5).
Утонение стенки — на выпуклой (растянутой) стороне гиба:
· Толщина в любом месте изгиба: не менее 85% от номинальной.
· Допустимое утонение напрямую связано с радиусом: при 10% утонения минимальный относительный радиус ≈ 4,5; при 20% — ≈ 2,5.
Гофры (складки) — на внутренней (сжатой) стороне гиба:
· Допускаются в ограниченных пределах. Высота зависит от диаметра:
|
Наружный диаметр трубы |
Макс. высота гофра |
|---|---|
|
До 57 мм |
3 мм |
|
57–133 мм |
4 мм |
|
133–194 мм |
5 мм |
|
194–219 мм |
6 мм |
|
219–325 мм |
7 мм |
· Гофры сверх допуска разглаживают ударами молотка с полукруглым бойком при температуре не ниже 700 °C.
Применяется для труб малых и средних диаметров при ручной или полумеханизированной гибке.
Наполнитель — сухой просеянный речной песок. Для медных труб малого диаметра иногда используют канифоль. Песок предохраняет от смятия и образования складок.
Подготовка:
· Трубу набивают песком вертикально, постукивая для уплотнения, концы заглушают деревянными пробками.
· В одной пробке делают отверстие для выхода газов.
Длина нагрева зависит от угла гиба. Для 90° — примерно 6 диаметров трубы. Существуют таблицы пересчета для 30°, 45°, 60°.
Для труб больших диаметров (до 1820 мм и выше) и толстостенных.
Принцип: Труба непрерывно продвигается через кольцевой индуктор, который нагревает узкую зону. Сразу за индуктором — охлаждающее устройство (вода или воздух), фиксирующее форму.
Преимущества:
· Точный контроль овальности и утонения.
· Радиусы от 1.5D.
· Возможность гибки в нескольких плоскостях (для современных станков).
Режимы: температура контролируется по всему процессу, скорость продвижения и мощность индуктора регулируются для поддержания заданного режима.
|
Дефект |
Причина |
Действие |
|---|---|---|
|
Пережог (искрение поверхности) |
Нагрев выше допустимого |
Труба непригодна, брак |
|
Гофры сверх допуска |
Недостаточная набивка песком, неравномерный нагрев |
Разглаживание молотком при T > 700 °C |
|
Трещины |
Гибка при температуре ниже критической |
Не допускаются, брак |
|
Овальность сверх допуска |
Недостаточный радиус или слабая поддержка сечения |
Подгибка на 3–5° и разгибание для уменьшения овальности |
Сварные швы: Поперечные швы в зоне гиба не допускаются. Продольный шов располагают в зоне наименьших деформаций (сбоку).
|
Параметр |
Значение |
|---|---|
|
Радиус гиба (мин.) |
3Dн (общее); 1.5D (ТВЧ) |
|
Овальность |
≤ 8–10% (общее) |
|
Утонение стенки |
≥ 85% от номинала |
|
Температура гибки (углерод.) |
950–1000 °C |
|
Мин. температура окончания |
700 °C |
|
Длина нагрева для 90° |
≈ 6 диаметров |
|
Угол гибки |
+3° к требуемому |
Запустили отдельное направление по изготовлению отводов ГО и ОГ по ГОСТ и ТЗ заказчика. Подбираем геометрию, металл и сроки под проект.