02.10.2026
Горячее гнутье труб
Горячее гнутье труб — это технология гибки металлических труб с предварительным нагревом места изгиба до пластичного состояния. Этот метод применяется, когда холодная гибка невозможна или неэффективна: для труб большого диаметра, толстостенных, а также для материалов, склонных к растрескиванию при деформации.
Современные промышленные методы (без наполнителя)
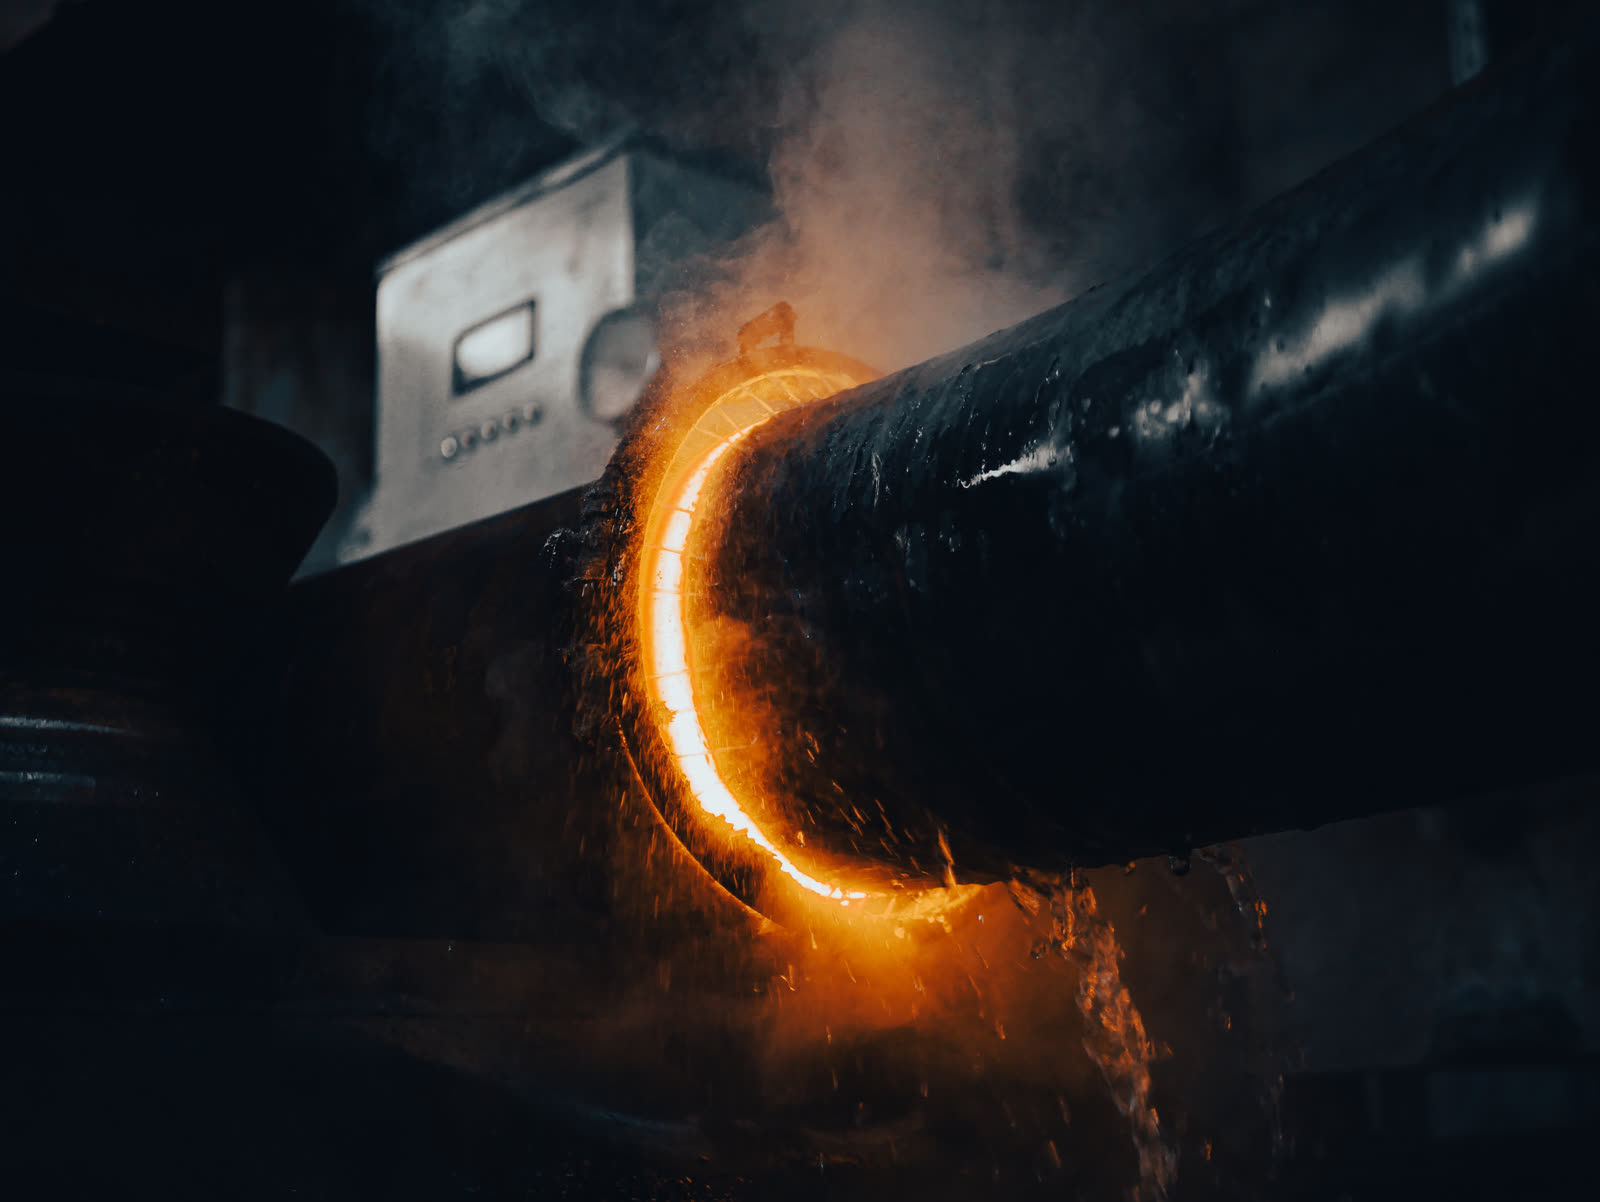
В промышленности для гибки труб больших диаметров (от 57 до 1820 мм и более) используется метод индукционного нагрева (ТВЧ) .
Принцип работы:
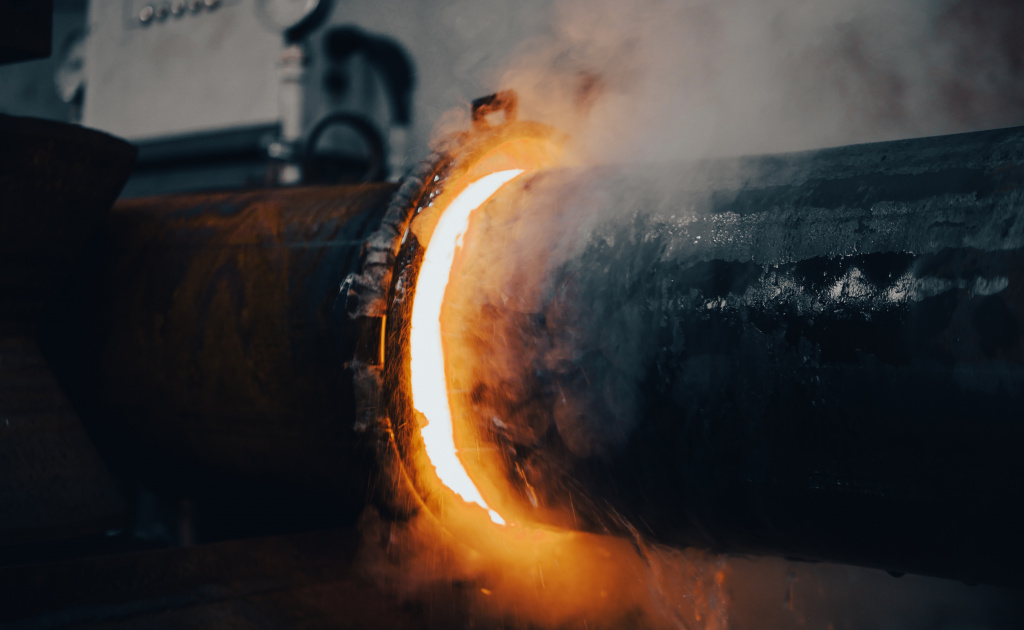
• Труба непрерывно подается через кольцевой индуктор, который нагревает узкую зону до нужной температуры .
• Сразу за зоной нагрева расположено охлаждающее кольцо (душирующее устройство), которое фиксирует форму изгиба закалкой .
• Изгиб задается гибочным рычагом, который поворачивается вслед за нагревом.
Особенности:
• Метод позволяет гнуть трубы с радиусом от 1.5D и углами до 270° .
• Для предотвращения овализации внутрь трубы может вводиться дорн (оправка) .
• Для нержавеющих сталей аустенитного класса нагрев ведут до 1050–1200 °C с немедленным охлаждением водой, совмещая гибку с термообработкой.
Ключевые параметры и ограничения
Температурный режим:
• Углеродистая сталь: Нагрев до 950–1000 °C. Нельзя гнуть ниже 700 °C (хрупкость) и перегревать до белого каления (пережог) .
• Легированная сталь (мартенситный/перлитный класс): Требует последующей термообработки для восстановления свойств .
• Нержавеющая сталь (аустенитная): Нагрев 1050–1200 °C, гибка недопустима ниже 900 °C.
Геометрические допуски:
• Радиус гиба: Для горячей гибки с песком — не менее 3.5 наружных диаметров (Dн). Для гибки с ТВЧ — не менее 3.0 Dн .
• Овальность: Не должна превышать 8% от номинального наружного диаметра .
• Утонение стенки: Толщина в месте гиба должна быть не менее 85% от номинальной .
Важные нюансы и дефекты
• Перегрев: Признак — искрение поверхности. Пережженный металл хрупок и не подлежит гибке .
• Гофры (складки): Допускаются на внутренней стороне гиба, но высота ограничена (например, до 3–7 мм в зависимости от диаметра). Их можно разгладить ударами молотка, пока труба горячая .
• Сварные швы: Поперечные швы в зоне гиба не допускаются. Продольный шов нужно располагать сбоку (в зоне наименьших деформаций) .
• Усадка: При охлаждении труба немного «разгибается», поэтому угол гибки задают на 3° больше требуемого .